连续切片与编程切形要分别确认配置
选择砂线切割机时,先说明目标是从块料切出多片,还是沿图纸加工轮廓。连续切片关注切片间距、片厚和多片结果;编程切形关注设备实际可执行的路径、转角、夹持和成品外形。并不是所有使用磨料线的机型都同时具备这两类能力。
询价时应分别确认具体机型与配置,不把人工移动工件当作自动连续切片,也不把二维轮廓功能理解为任意三维结构都能完成。需要内孔或封闭内轮廓时,还应单独核对穿线和切入条件,不能默认可做。
连续切片先算毛坯、切缝与加工余量
建议在工艺图中列明毛坯可用长度、目标片数、成品厚度、预计切缝和每片后加工余量。材料利用率应按完整加工过程计算,不能仅将毛坯长度除以成品片厚。
验收可分别记录首片、中间片与末片的尺寸和边缘状态,并统计实际合格数量。切出后的承托、分离、清洁和搬运也应纳入流程,避免只记录设备运行时间而忽略后续损耗。
编程切形先检查路径与薄边支撑
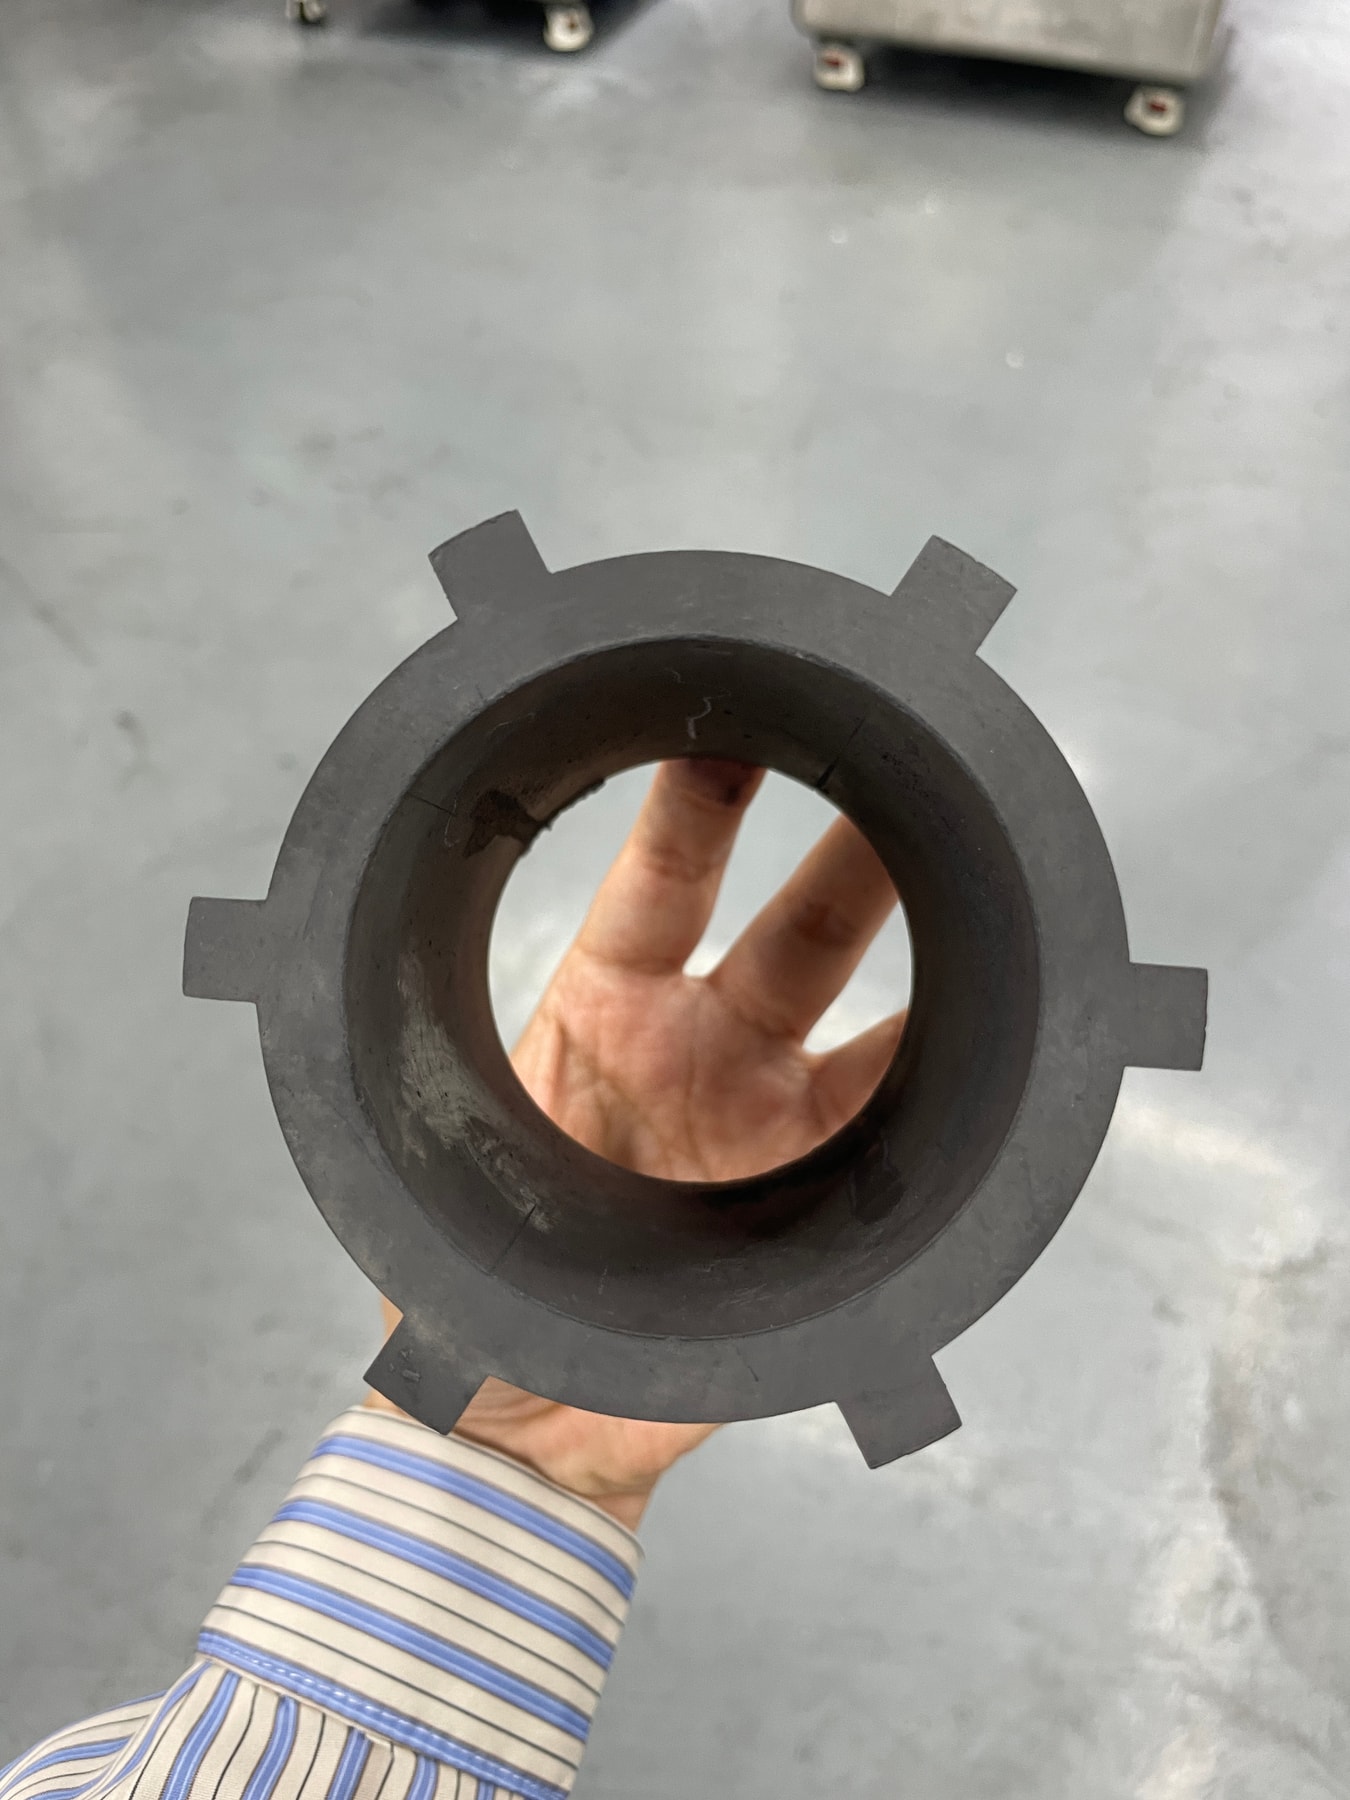
针对石墨、陶瓷等外形件,图纸应标出基准、轮廓公差、槽口、转角和薄壁区域。由设备供应方确认可执行的路径、线材与夹具方案,再决定是否需要调整切入方向、分步加工或预留后加工。
转角、狭槽和切出边缘可以作为重点检查位置。若工件在某段切割后失去支撑,应提前讨论保留连接、承托或其他可行办法。页首是素材库的石墨异形样件图片,不表示任意复杂轮廓均可一次成形。
试切记录要能回答哪些问题
一份实用记录应包含材料及批次、毛坯尺寸、成品图纸版本、夹持基准、设备与线材配置、切割条件、切割时间和测量方法。结果部分可列出目标与实测尺寸、边缘缺陷、切面照片、切缝损耗及合格数量。
比较两套方案时应使用同类工件和一致的检测口径。首件合格后,仍应通过多个样件检查重复结果;现场需要的质量界限和抽检数量,由双方在试切前约定。
如何比较节拍与每件合格成本
设备运行更快,不一定代表完整加工成本更低。建议把装夹、编程准备、切割、取件、清理和后加工时间拆开,再结合合格数量、材料损耗和线材消耗比较。连续切片项目尤其应关注稳定运行后的多片结果。
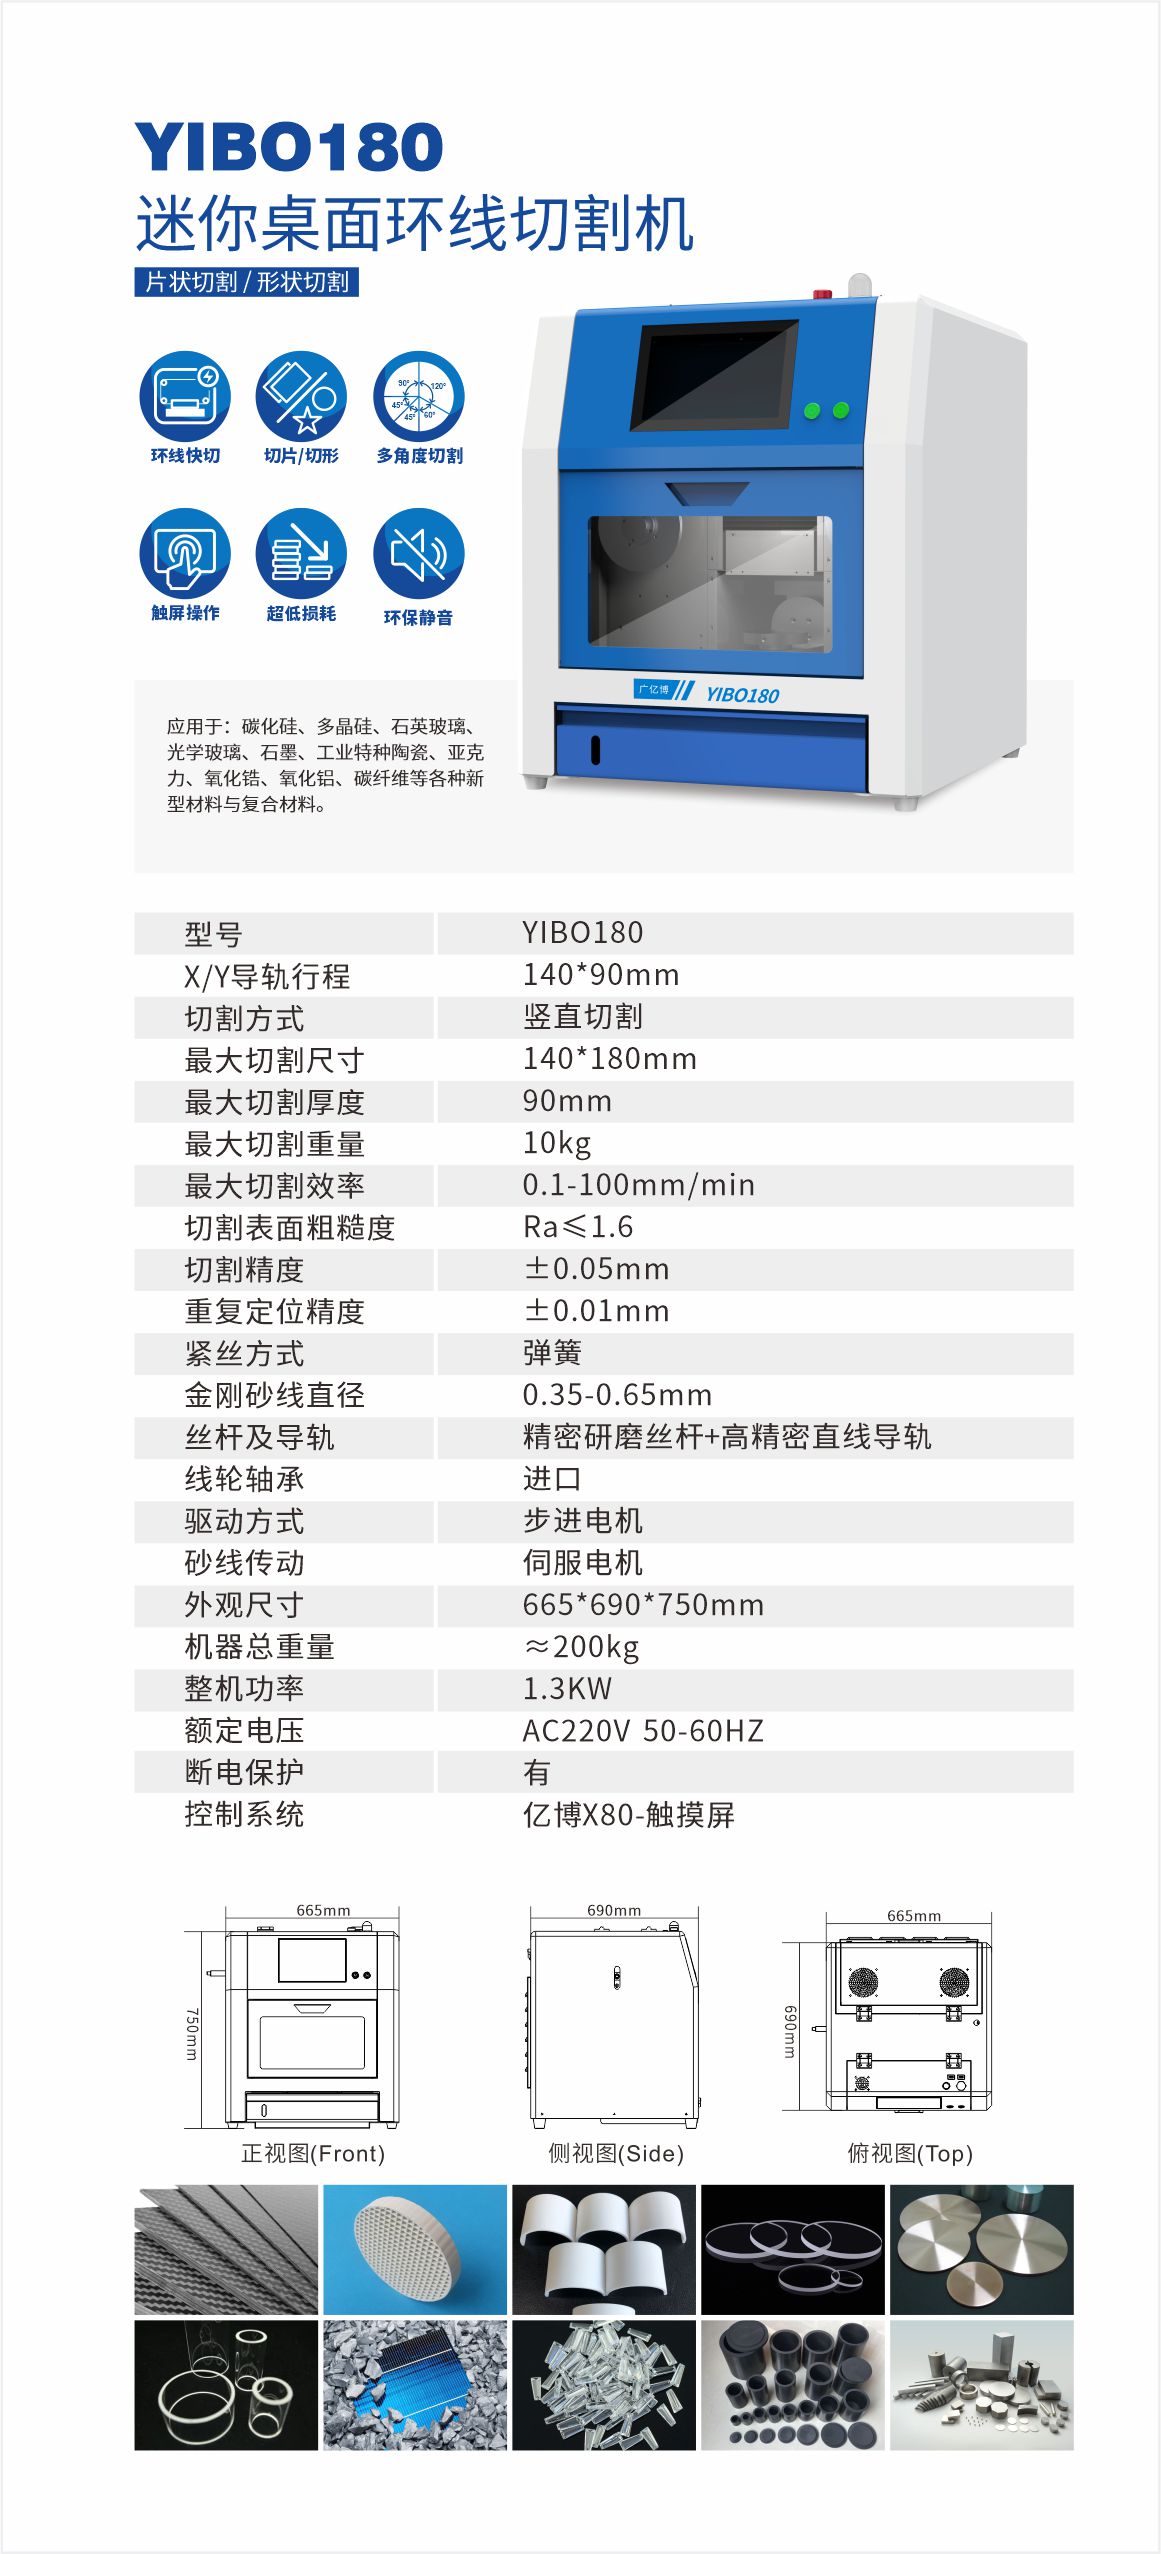
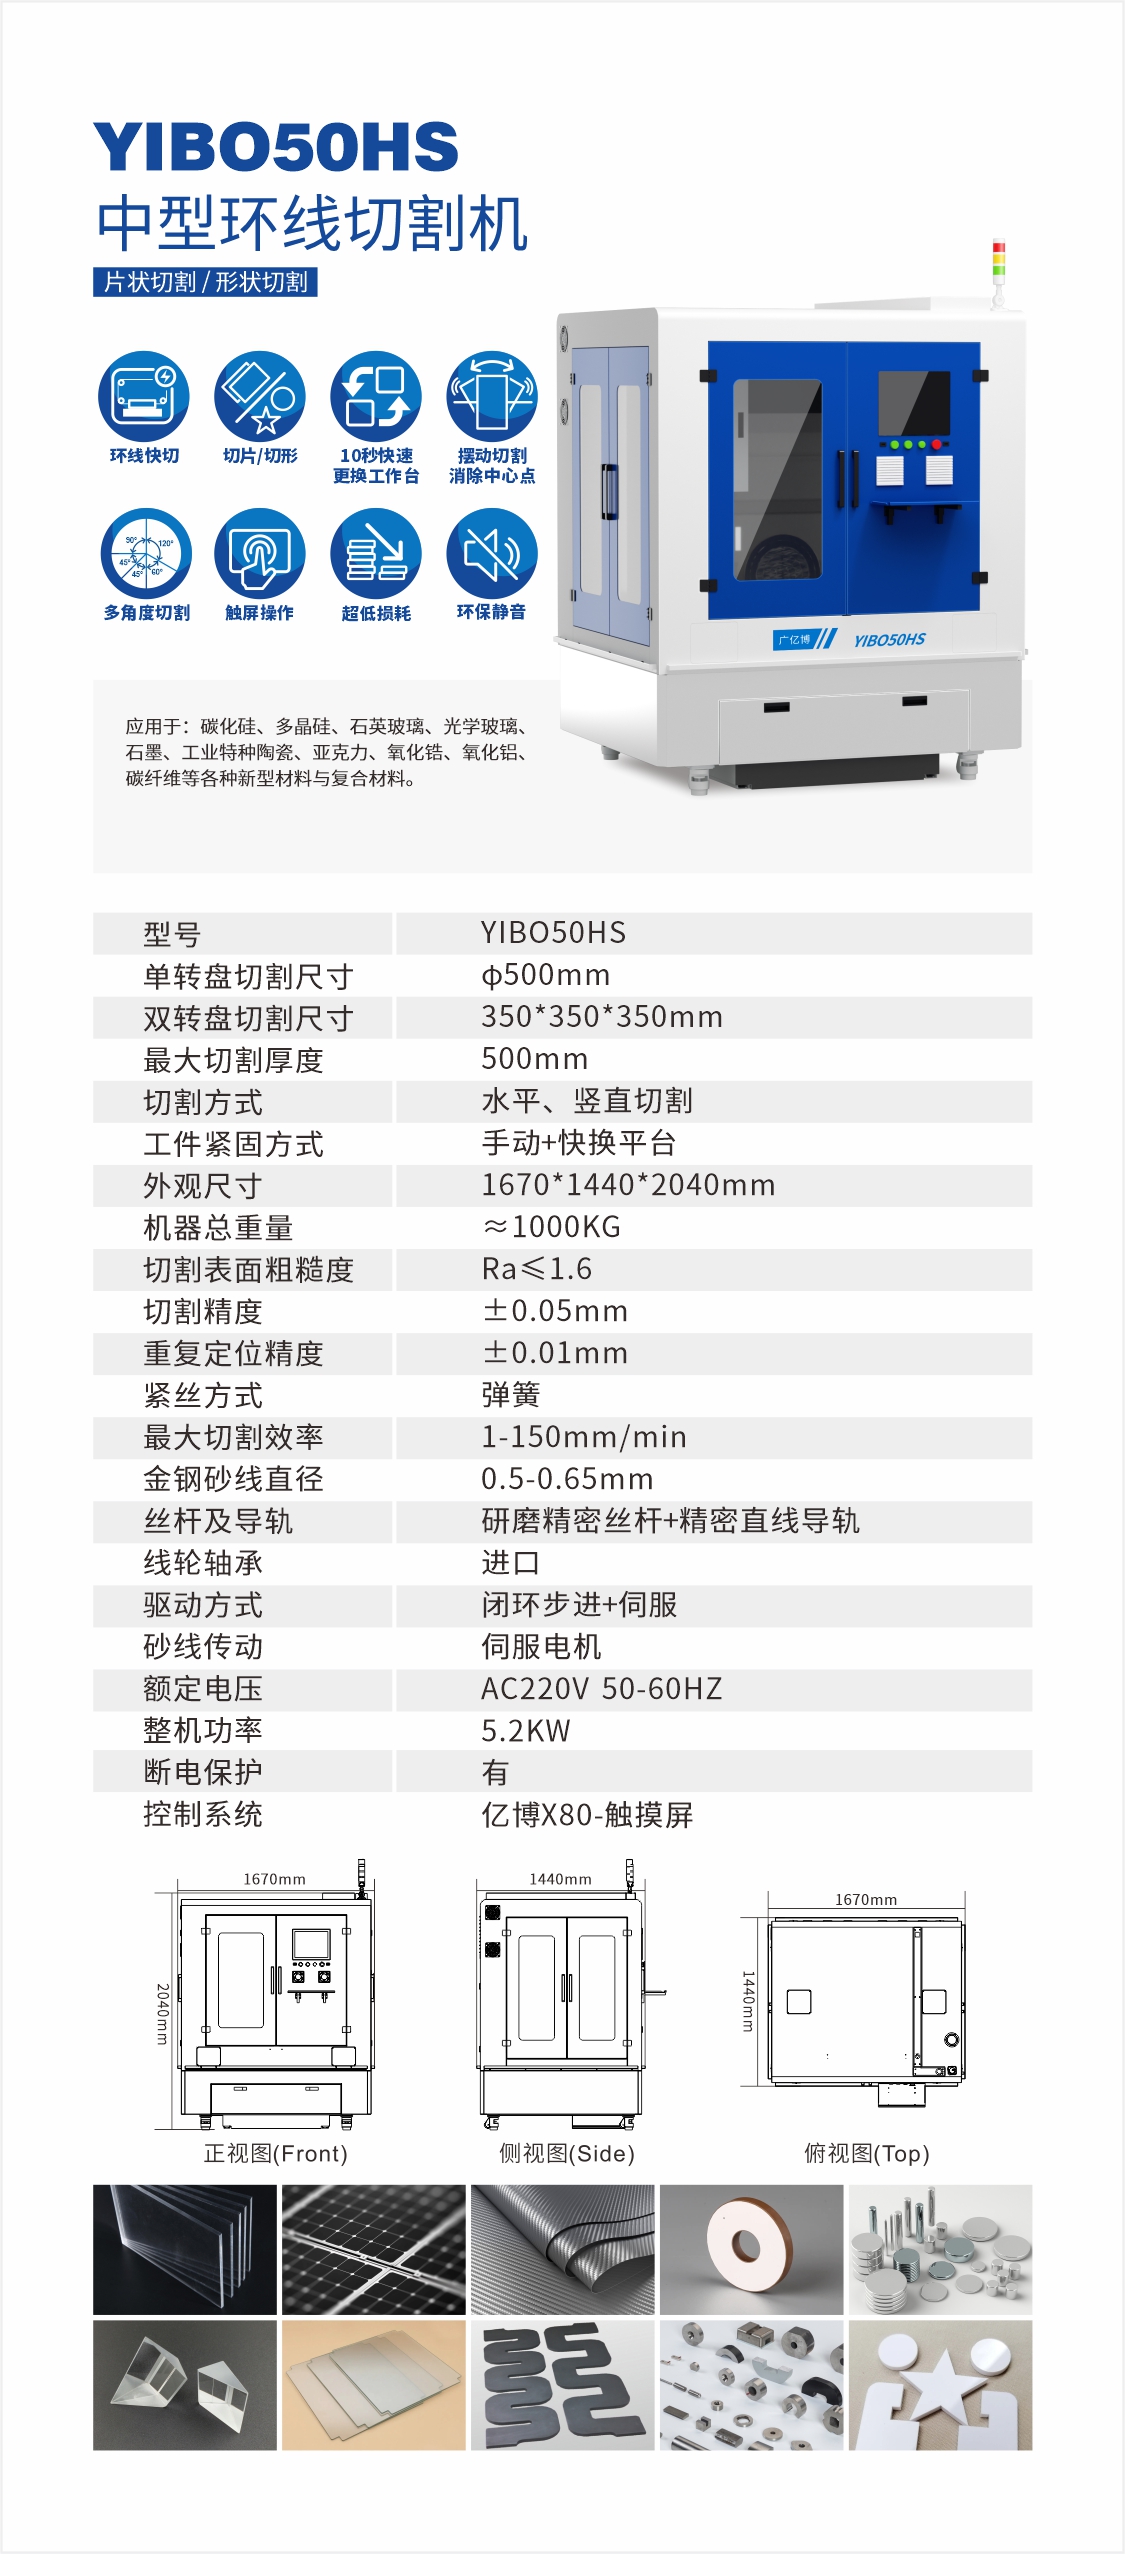
可以先通过本页相关设备核对 YIBO180、YIBO50HS 的现有资料,再提交实际图纸确认配置。本文提供需求与验收方法,不替代某台设备的能力确认,也不承诺固定的切割速度、精度或耗材寿命。
连续切片与切形常见问题
问:有数控功能就能加工所有异形吗?答:不能。运动方式、有效空间、线材、夹具及切入条件都会限制实际路径,应以图纸评估为准。
问:切出一片合格样件就能确定量产吗?答:还应检查多件一致性、耗材变化、完整节拍和后续处理。
问:如何向广亿博提交切片或切形需求?答:提供准确材质、毛坯与成品图纸、目标数量、尺寸与边缘要求,并注明连续切片、外轮廓或内轮廓等具体工序。