先确认陶瓷种类,而不是只说“切陶瓷”
氧化铝、氧化锆、氮化硅和碳化硅都可能被称作工业陶瓷,但材料的硬度、断裂行为与磨耗表现不同。同为氧化铝,烧结密度、孔隙和坯体尺寸也会改变实际加工结果。选型时应提供准确材质、牌号、烧结状态和工件图纸。
还要区分是把块体切成薄片、从棒料截段,还是按轮廓切形。切割方式、夹持方式和后续磨抛余量,应在讨论机型前确定。
陶瓷切片最需要检查什么
陶瓷件常见的验收关注点包括尺寸偏差、切缝、表面状态、入口和出口崩边,以及切后薄片是否开裂。只量中间厚度而不看边缘,容易漏掉装夹或进给造成的问题。
对需要后续研磨或抛光的工件,切割面不等于最终成品面;应先约定留量。对于薄壁、开槽或异形结构,还应标出最小壁厚和不允许受力的区域。
为什么不同陶瓷不能共用一套参数
金刚石线切割是磨粒逐步去除材料的过程。进给、线速、线材状态、冷却与排屑、夹具支撑都会影响切割力和边缘质量。针对氧化铝与氧化锆等不同陶瓷,不能简单复制同一组参数或把某个试样的精度当作通用保证。
实际比较设备时,应在相同样件和同一验收标准下记录单件节拍、良率、线材消耗及后加工工作量,而不是只比较“能否切开”。
设备如何初步筛选
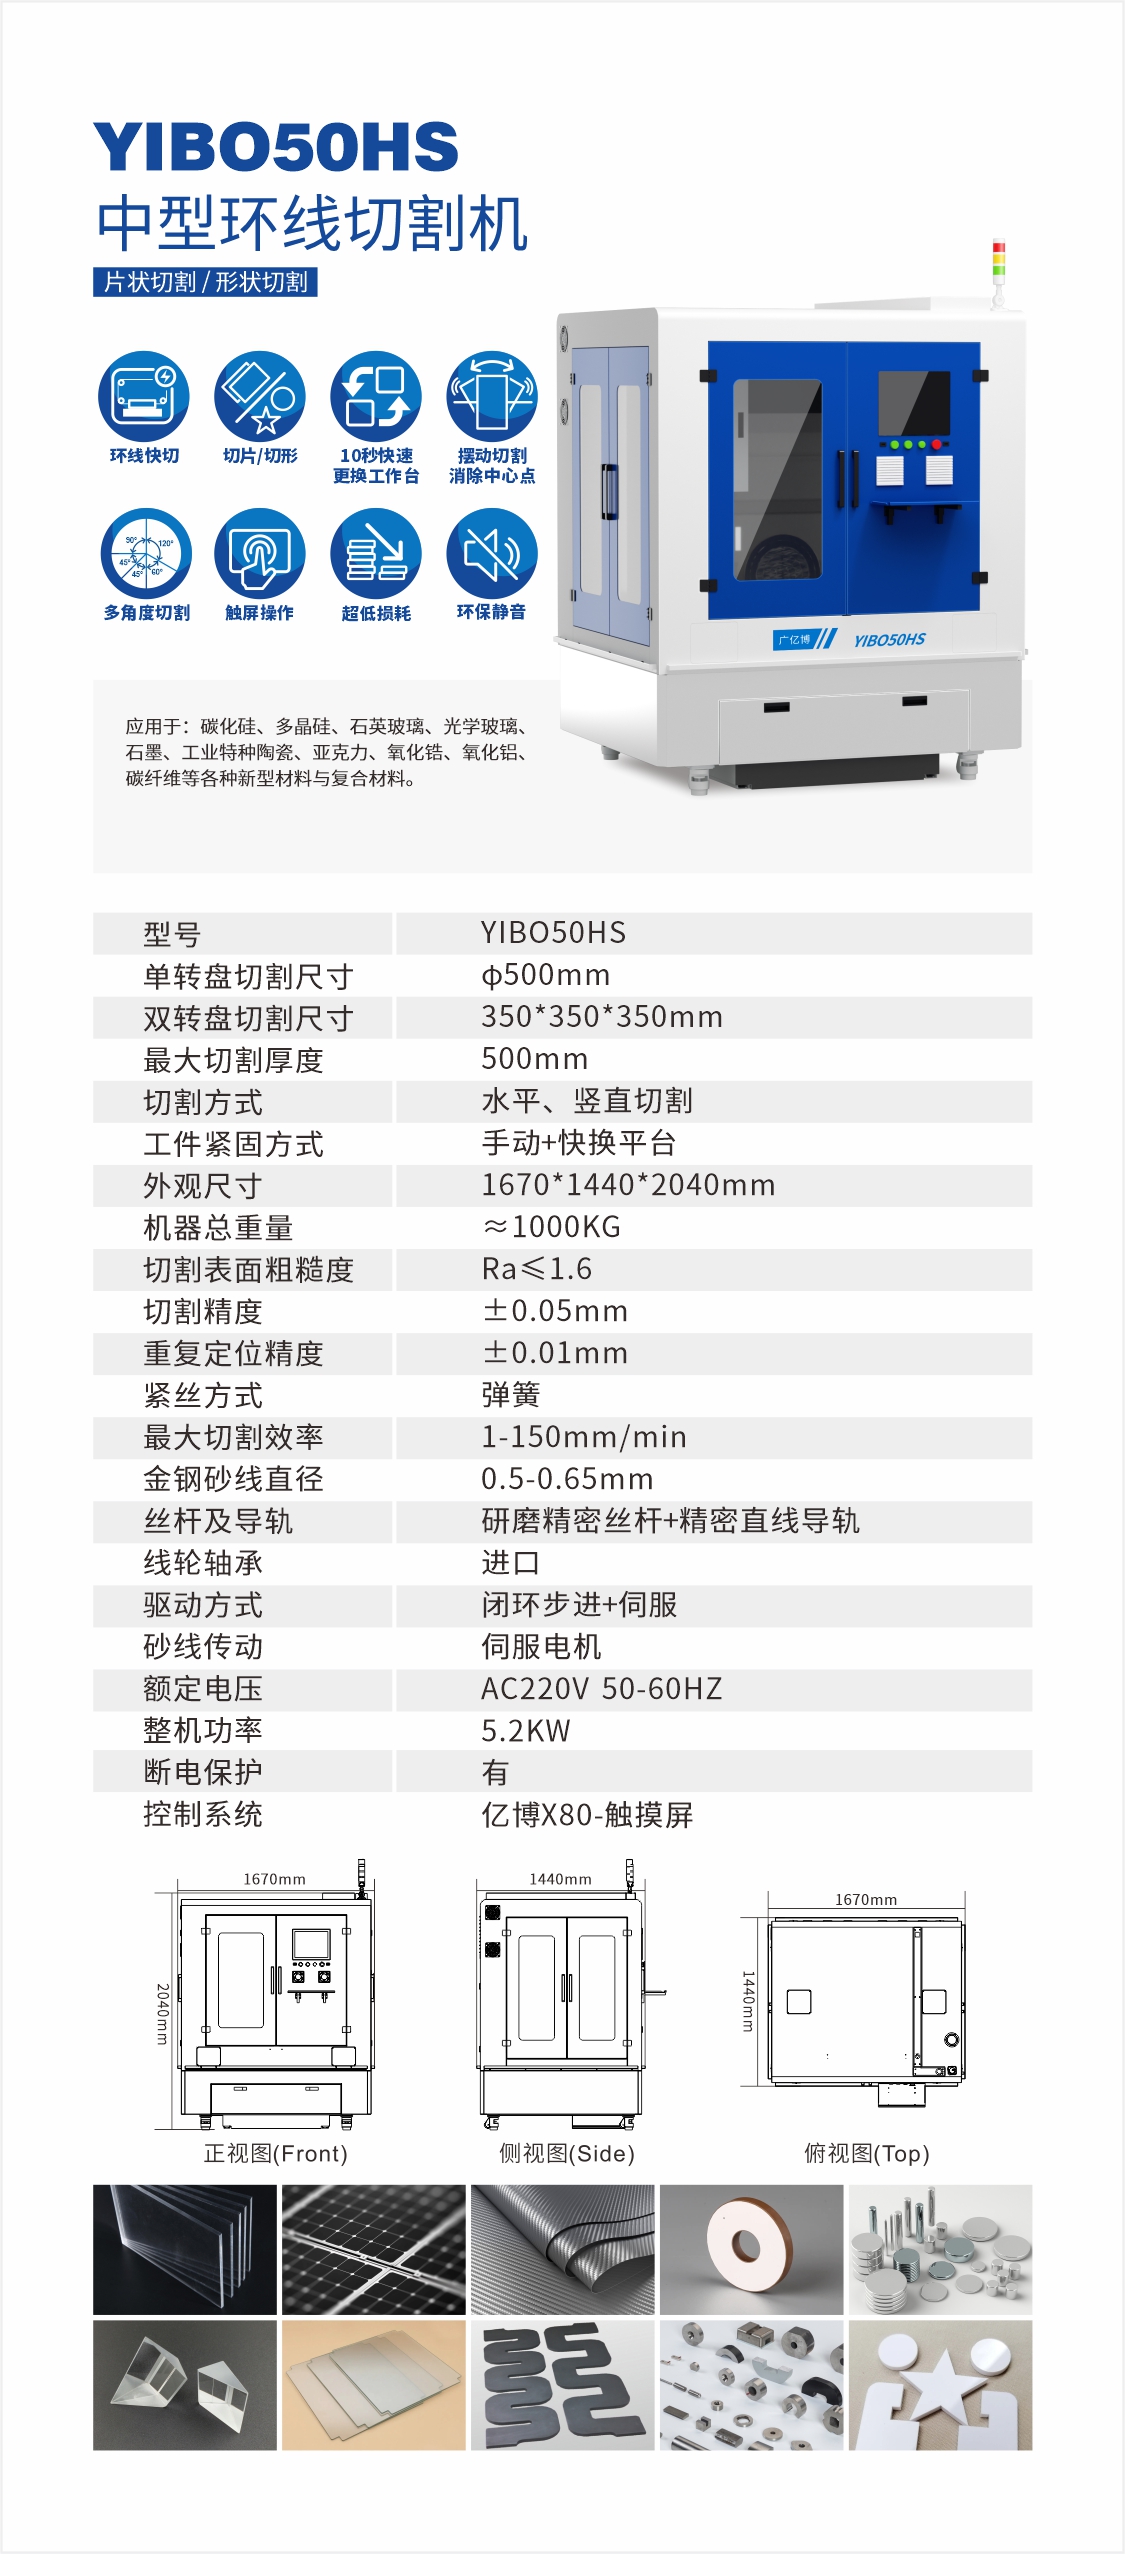
先核对设备的有效加工空间、工件重量、装夹位置和预期加工方向。广亿博 YIBO50HS 的公开产品资料将陶瓷列为应用材料,可作为中型环线方案的初步参考;具体氧化铝或氧化锆工件是否适配,仍需结合图纸和样件确认。
如果需求是小尺寸精密件、大批量连续切片或复杂轮廓,建议分别提出目标厚度、产量和轮廓公差,让技术人员核对配置,不宜只凭“陶瓷线切割机”这一名称定型。
试切与验收建议
提交样件时,最好同时提供材料规格、原料尺寸、成品图、预计数量、后加工工序和可接受的边缘缺陷。首轮试切可先验证装夹稳定性,再测量多片的厚度一致性、崩边和切割面状态。
常见问题是“能否直接达到最终表面要求”。答案取决于具体材料、线材和后处理要求。若成品对表面粗糙度或内部损伤有严格要求,需把切割与后续磨抛作为完整工艺共同评估。